Nachricht

Herstellungsprozess von kaltgewalzten Spulen: Vollständige technische Schritt-für-Schritt-Anleitung

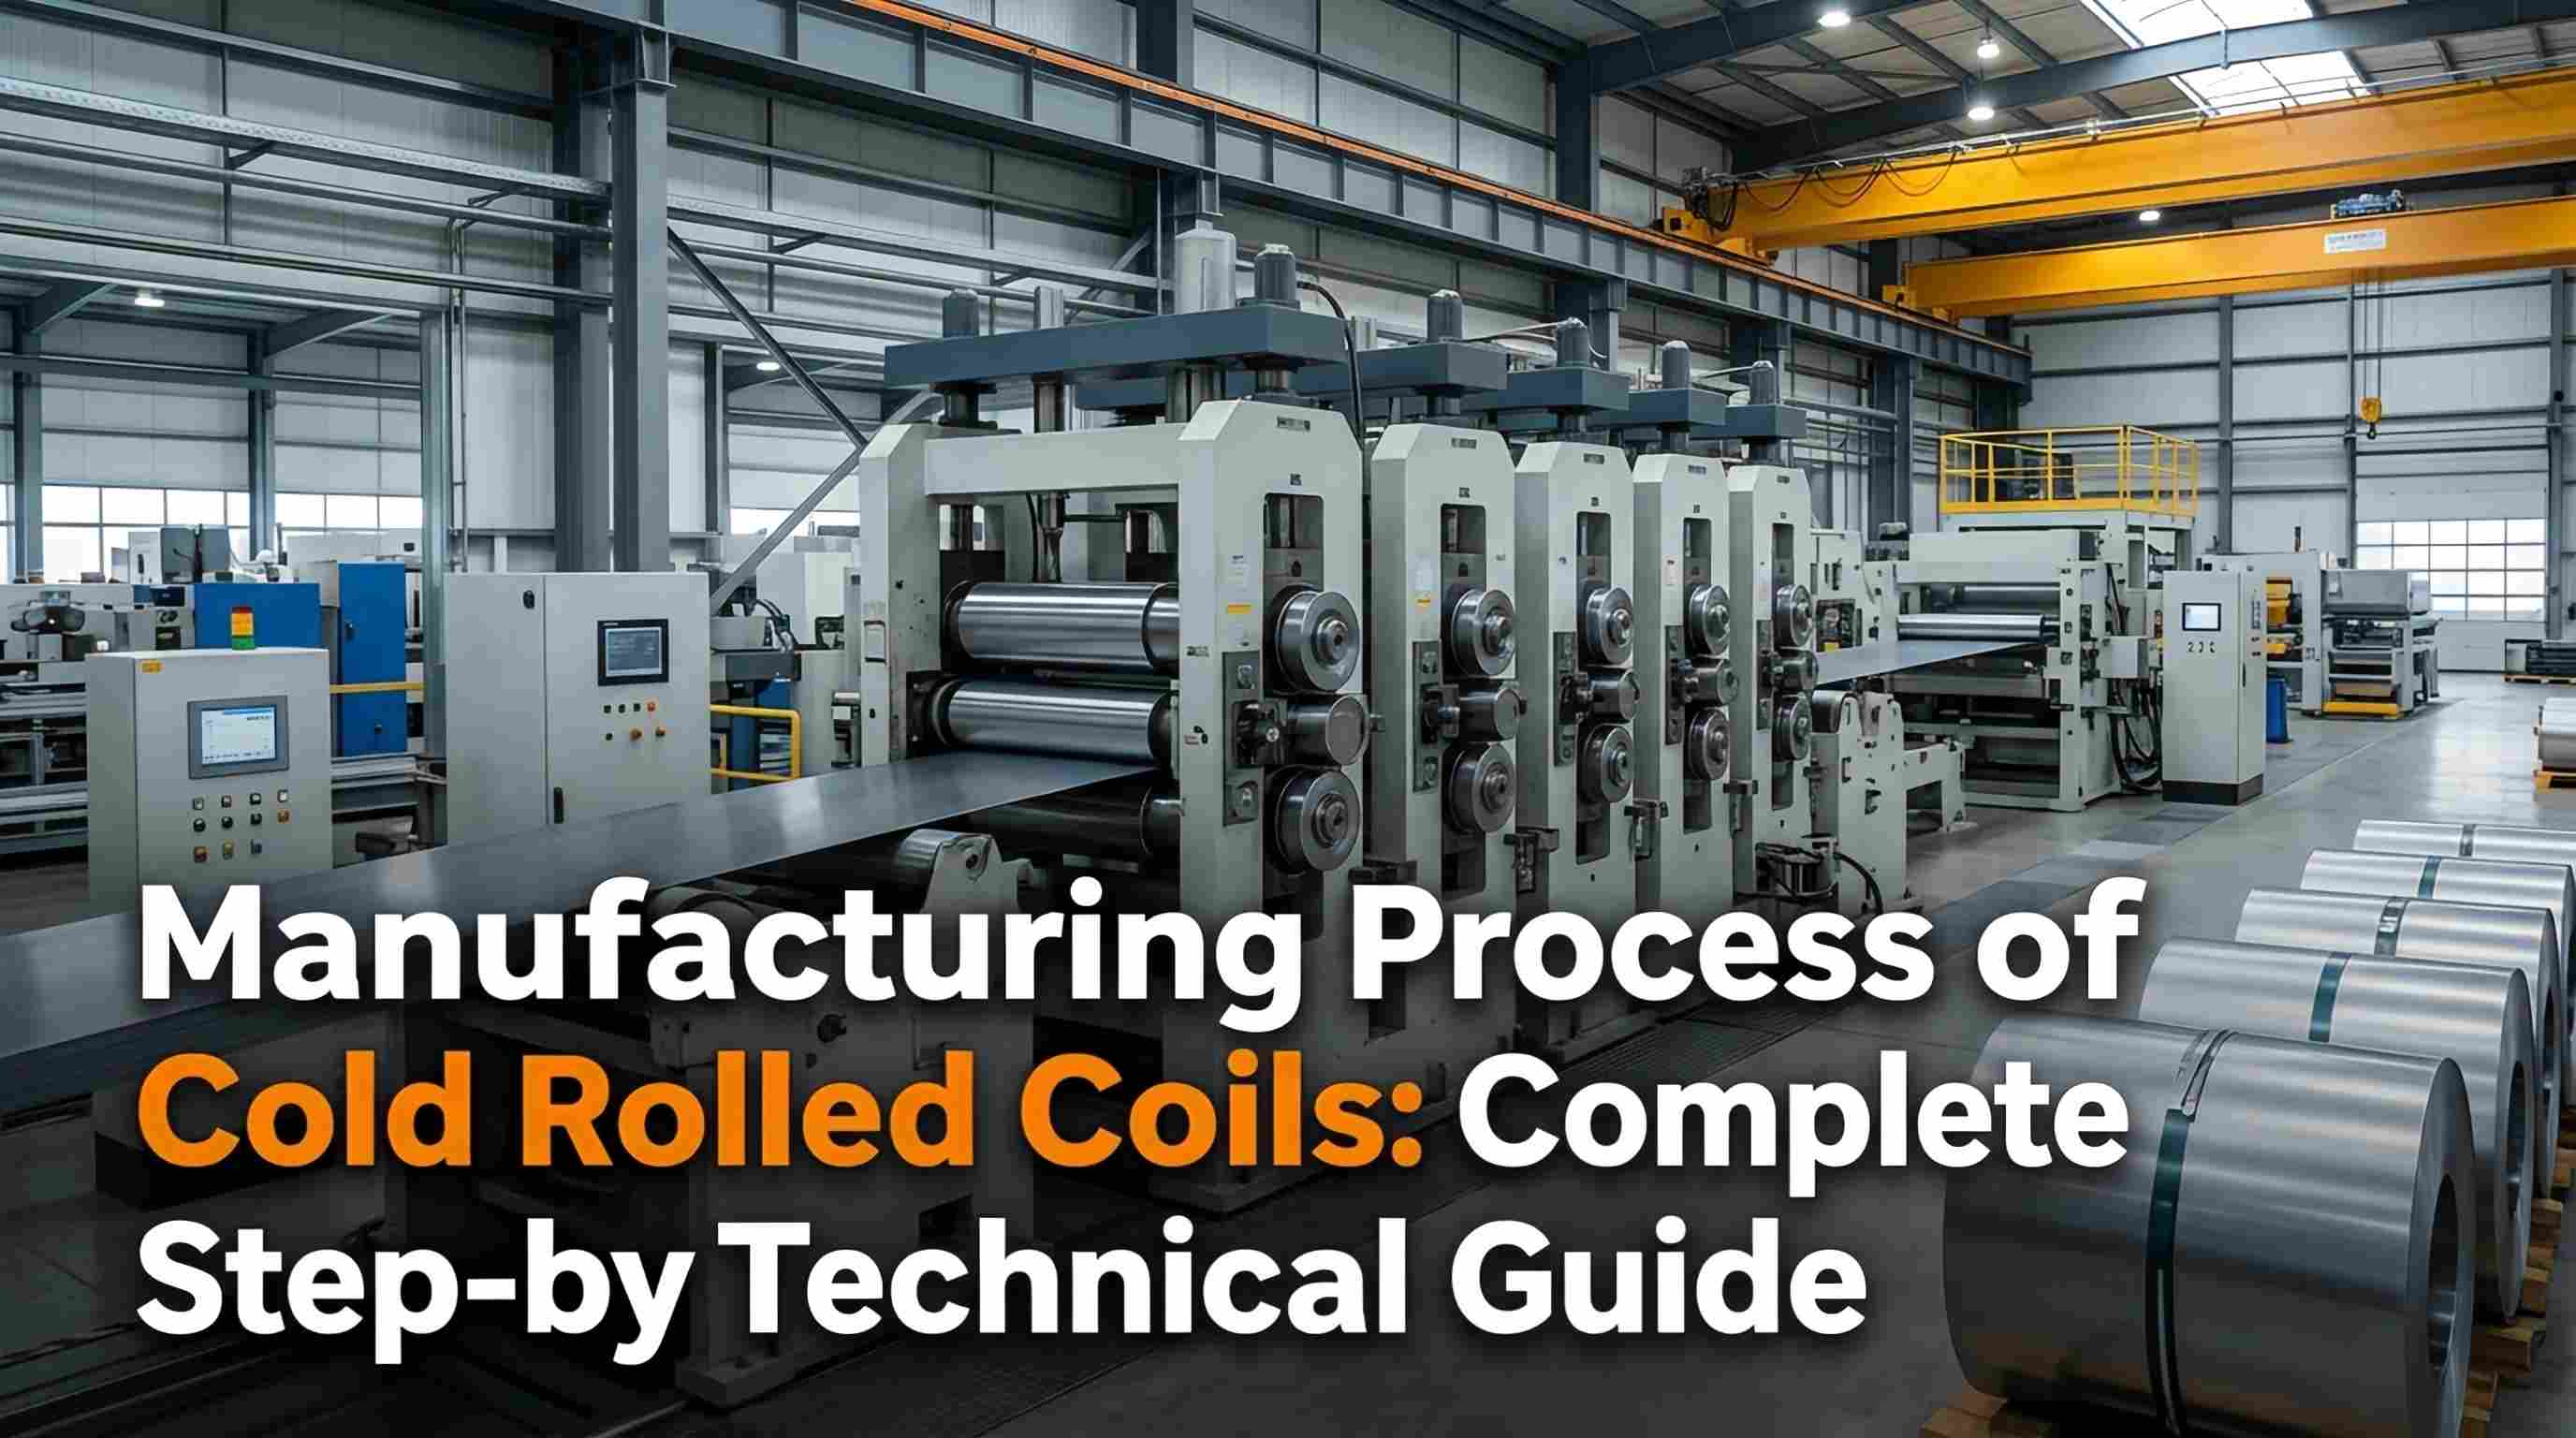
Kaltgewalztes Coil(CRC) ist ein hochpräzises Stahlmaterial, das in der Industrie weit verbreitet ist und Kernindustrien wie Fertigung, Baugewerbe, Automobilproduktion und Haushaltsgerätefertigung bedient. Als professioneller Stahllieferant mit langjähriger Erfahrung in der Produktion und Lieferung von kaltgewalztem Stahl versteht Nature Steel die Hauptanliegen von Branchenexperten und Beschaffungsmitarbeitern voll und ganz: Wie genau werden kaltgewalzte Coils hergestellt?

Viele Menschen neigen dazu, kaltgewalzte Coils mit warmgewalztem Stahl zu verwechseln. Beide unterscheiden sich deutlich in den Produktionsabläufen, Produkteigenschaften und Anwendungsszenarien. Kaltgewalzte Coils werden in aufwändigen mehrstufigen Verfahren hergestellt und zeichnen sich durch eine hervorragende Oberflächengüte, präzise Maßtoleranzen und eine stabile mechanische Festigkeit aus, wodurch sie für hochpräzise Verarbeitungsanwendungen mit hoher Oberflächenqualität geeignet sind. In diesem Artikel wird der gesamte Produktionsablauf von kaltgewalzten Coils Schritt für Schritt aufgeschlüsselt, um deren Produktionsprinzipien und industriellen Wert zu verdeutlichen.

Cold Rolled Coil Factory

1. Was ist einKaltgewalzte Spule?

Einfach ausgedrückt verwendet ein kaltgewalztes Coil (CRC) warmgewalzten Stahl als Grundmaterial und wird bei Raumtemperatur, unterhalb der Rekristallisationstemperatur des Stahls, sekundärgewalzt, um veredelte Stahlprodukte zu bilden. Im Vergleich zu warmgewalztem Stahl, der bei hohen Temperaturen geformt wird, verbessert das Kaltwalzverfahren die Gesamtqualität des Stahls grundlegend mit drei wesentlichen Kernvorteilen: glatte und verfeinerte Oberflächenbehandlung, präzise Maßgenauigkeit bis in den Millimeterbereich sowie robuste und ausgezeichnete mechanische Festigkeit. Dies ist der Hauptgrund, warum kaltgewalzte Coils das bevorzugte Material für die industrielle High-End-Verarbeitung sind.

2. Vollständiger Herstellungsprozess von kaltgewalzten Spulen

Die Herstellung kaltgewalzter Coils folgt einem standardisierten, verfeinerten mehrstufigen industriellen Arbeitsablauf. Jeder Vorgang von der Vorbereitung des warmgewalzten Rohmaterials bis zur Verpackung und Lieferung des fertigen Produkts bestimmt direkt die Qualität des Endprodukts. Die spezifischen Verfahren sind wie folgt:

2.1 Rohstoffvorbereitung für warmgewalzte Coils

Das ausschließliche Ausgangsmaterial für die Herstellung kaltgewalzter Coils ist warmgewalztes Coil (HRC). Die Fabriken erhitzen zunächst Stahlbrammen auf Temperaturen über 1000 °C und walzen sie mithilfe von Warmwalzanlagen zu gleichmäßig dicken warmgewalzten Spulen. Solche warmgewalzten Coil-Rohmaterialien zeichnen sich durch einen großen Dickenbereich und eine stabile Grundfestigkeit aus, weisen jedoch starke Oxidablagerungen auf der Oberfläche und eine geringe Maßgenauigkeit auf. Sie können nur als Rohstoffe für die Grobverarbeitung verwendet werden und können nicht direkt in der Feinfertigung eingesetzt werden, sodass anschließende Vorbehandlungsverfahren für das Kaltwalzen erforderlich sind. Vor der Produktion werden warmgewalzte Coils mit qualifiziertem Aussehen, Dicke und Ebenheit streng geprüft, um die Qualität des Endprodukts von der Quelle an zu stabilisieren.

2.2 Beizvorbehandlung zur Entfernung von Verunreinigungen

Das Beizen, auch Entzundern genannt, ist ein unverzichtbares Kernvorbehandlungsverfahren in der Kaltwalzproduktion. Oxidablagerungen und Rostverunreinigungen, die auf der Oberfläche warmgewalzter Coils haften, beeinträchtigen nicht nur die Umformwirkung des anschließenden Kaltwalzens und verursachen Oberflächenfehler an fertigen Produkten, sondern verschleißen auch die Präzisionswalzausrüstung und beeinträchtigen die Produktionsgenauigkeit.

In der Produktion werden Stahloberflächen in einer speziellen Beizlinie mit sauren Lösungen behandelt und Oxidschichten und Rostverunreinigungen vollständig entfernt. Anschließend wird der Stahl mehreren Durchgängen mit klarem Wasser gespült und getrocknet, um verunreinigungsfreie, saubere Stahloberflächen zu erhalten und eine solide Grundlage für nachfolgende Präzisionskaltwalzvorgänge zu schaffen. Dieses Verfahren ist eine entscheidende Voraussetzung für die Herstellung hochwertiger kaltgewalzter Coils.

2.3 Präzisionskaltwalzen bei Umgebungstemperatur (Kernverfahren)

Die Kaltumformung stellt das Herzstück des gesamten CRC-Herstellungsprozesses dar und erfolgt vollständig bei Raumtemperatur ohne Hochtemperaturerwärmung. Saubere Stahlspulen werden nach der Vorbehandlung professionellen Kaltwalzwerken zugeführt, wo hochpräzise Walzen den Stahl kontinuierlich zusammenpressen und walzen, um seine Dicke schrittweise zu reduzieren. Das maximale Dickenreduktionsverhältnis kann 90 % erreichen und ermöglicht so maßgeschneiderte dünne Stahlspezifikationen im Bereich von 0,3 mm bis 3,0 mm.

Beim Walzen bei Umgebungstemperatur kommt es im Stahl zu einer Kaltverfestigung (Kaltverfestigung). Dies sorgt nicht nur für genauere Stahldickenabmessungen und eine gleichmäßig glatte Oberflächenstruktur, sondern steigert auch deutlich die Gesamthärte und strukturelle Festigkeit des Stahls. Allerdings verringert es gleichzeitig die Zähigkeit und Duktilität des Stahls, wodurch er spröde und für die direkte Biege- und Stanzbearbeitung ungeeignet wird. Zur Optimierung seiner Eigenschaften sind nachfolgende Verfahren erforderlich.

2.4 Entfettungs- und Reinigungsbehandlung

Beim Kaltwalzen wird eine große Menge Walzöl aufgetragen, um den Geräteabrieb zu verringern und für eine Kühlschmierung zu sorgen, wodurch Ölrückstände auf den Stahloberflächen zurückbleiben. Wenn das restliche Öl direkt einer Wärmebehandlung zugeführt wird, kann es zu Stahloxidation, Oberflächenfarbunterschieden, Fleckendefekten und anderen Qualitätsproblemen kommen. Daher werden in der Produktionslinie mehrere Prozesse eingesetzt, darunter alkalisches Entfetten und elektrolytische Reinigung, um Ölflecken und Verunreinigungen auf Stahloberflächen gründlich zu entfernen und makellose Stahlsubstrate zu gewährleisten.

2.5 Glühen zur Eigenschaftsänderung

Das Glühen ist das Schlüsselverfahren zur Optimierung der mechanischen Eigenschaften von Stahl und beseitigt die Sprödigkeit und schlechte Duktilität von Stahl nach dem Kaltwalzen. Kaltgewalzte Stahlspulen werden zur Erwärmung bei konstanter Temperatur in Glühöfen transportiert. Eine präzise Temperaturregelung ermöglicht die Rekristallisation der inneren Kornstruktur des Stahls und löst die innere Restspannung vollständig auf.

Durch Glühen behandelter Stahl beseitigt die Sprödigkeit vollständig, stellt eine gute Flexibilität, Formbarkeit und Stanzduktilität wieder her und passt sich vollständig an verschiedene Biege-, Stanz- und Tiefbearbeitungsszenarien an. Bei der kommerziellen Massenproduktion werden für hohe Effizienz und gleichmäßige Produktleistung meist kontinuierliche Glühlinien eingesetzt, während bei Batch- und speziell kundenspezifischen Produkten Batch-Glühprozesse zum Einsatz kommen.

2.6 Dressierwalzen und Fertigbearbeitung

Nach dem Glühen wird der Stahl einem leichten Dressierwalzen (Anlasswalzen) unterzogen. Feinwalzen mit kleinen Reduktionsraten korrigiert geringfügige Ebenheitsabweichungen des Stahls, eliminiert Streckgrenzendehnungen des Stahls und optimiert die Oberflächenbeschaffenheit und Gesamtebenheit weiter, wodurch die Härte und Zähigkeit des Stahls den Industriestandards entspricht.

Nachfolgende unterstützende Endbearbeitungsverfahren umfassen präzises Schlitzen, Kantenbeschneiden, Ebenheitsprüfung und mehr. Die Breite der Stahlspulen kann angepasst und Kantenfehler entsprechend den Kundenspezifikationsanforderungen beschnitten werden, um Verarbeitungsanwendungen in verschiedenen Branchen zu ermöglichen.

2.7 Qualitätsprüfung, Aufwickeln und Verpacken des fertigen Produkts

Nach der Endbearbeitung werden die Stahlcoils zu Standardcoils aufgewickelt, bevor sie einer umfassenden Qualitätsprüfung unterzogen werden. Die Inspektoren prüfen Kernindikatoren eingehend, einschließlich der Stahldickentoleranz, der Oberflächenbeschaffenheit, der mechanischen Eigenschaften und der Ebenheit, und prüfen dabei vollständig auf Oberflächenfehler und Leistungsprobleme. Kaltgewalzte Coils, die die Qualitätsprüfung bestehen, werden professionell mit wasserfestem Papier und einer Stahlbandverstärkung geschützt, um Oxidations-, Kollisions- und Verformungsschäden während des Transports und der Lagerung zu vermeiden, und vervollständigen die endgültige Lieferung des fertigen Produkts für den direkten Einsatz in der Produktion in verschiedenen Branchen.

Zusammenfassung

Die Herstellung von kaltgewalzten Coils bildet ein präzises und vollständiges Industriesystem, dessen Kernarbeitsablauf wie folgt aussieht: Vorbereitung des warmgewalzten Coils → Beizen zur Entfernung von Verunreinigungen → Präzisionskaltwalzen bei Umgebungstemperatur → Entfetten und Reinigen → Glühen zur Eigenschaftsänderung → Dressierwalzen und Endbearbeitung → Qualitätsprüfung und Verpackung. Im Gegensatz zu warmgewalztem Stahl, der durch Hochtemperaturumformung hergestellt wird, werden beim Kaltwalzen eine Präzisionsverarbeitung bei Umgebungstemperatur und mehrere Verfahren zur Eigenschaftsoptimierung integriert, um umfassende Verbesserungen der Maßgenauigkeit, Oberflächenqualität und mechanischen Leistung zu erzielen. Kaltgewalzte Coils von zeichnen sich durch hohe Präzision, verfeinerte Oberfläche und überragende Festigkeit ausNaturstahlfungieren als unersetzliche Kernstahllieferpartner für moderne High-End-Fertigungsindustrien.


Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.Datenschutzrichtlinie
AblehnenAkzeptieren