Als professioneller StahllieferantNaturstahlerkennt an, dass warmgewalzter Stahl (HRC) die grundlegendste und am weitesten verbreitete Stahlsorte im Baugewerbe, im Maschinenbau und in der Schwerindustrie ist. Es dient auch als Kernsubstrat für tiefverarbeitete Produkte wie kaltgewalzten Stahl, verzinkten Stahl und vorlackierten Stahl. Warmgewalzter Stahl wird durch Hochtemperaturwalzen hergestellt und zeichnet sich durch eine hohe Tragfähigkeit, gute Duktilität, einfache Bearbeitbarkeit und Kosteneffizienz aus und erfüllt vollständig die Anforderungen großer Infrastruktur- und industrieller Fertigungsszenarien. Die Herstellung von warmgewalztem Stahl erfolgt nach strengen und systematischen Verfahren. Dieser Artikel bietet eine umfassende Analyse seiner Kernmerkmale, des vollständigen Produktionsablaufs und der gängigen Anwendungsszenarien.
I. Grundlegende Eigenschaften von warmgewalztem Stahl
Warmgewalzter Stahlbezieht sich auf Stahl, der durch Walzen bei Temperaturen über 1000℃ geformt wird. Die Hochtemperaturverarbeitung verbessert die Plastizität von Stahl erheblich und erleichtert das Biegen, Formen und Schweißen. Seine fertige Oberfläche ist leicht rau mit einer dunkelblauen oxidierten Oberfläche, ein typisches Merkmal, das ihn von kaltgewalztem Stahl unterscheidet. Seine Hauptvorteile lassen sich auf drei Hauptaspekte zurückführen: erstens starke Tragfähigkeit und hervorragende Zugleistung, geeignet für verschiedene tragende Strukturen; zweitens eine günstige Bearbeitbarkeit, die freies Schneiden, Biegen und Schweißen ermöglicht, um unterschiedlichen Designanforderungen gerecht zu werden; Drittens: kontrollierte Kosten dank gut etablierter Prozesse, wodurch es im Vergleich zu legiertem Stahl und kaltgewalztem Stahl besser für große technische Projekte geeignet ist.
II. Kompletter Produktionsprozess von warmgewalztem Stahl
Die Produktion von warmgewalztem Stahl stellt einen standardisierten, kontinuierlichen Stahlherstellungsablauf dar, der im Wesentlichen aus sechs Kernphasen besteht: Rohmaterialvorbereitung, Raffinierung und Zusammensetzungsanpassung, Stranggießen, Wiedererwärmen und Walzen, Abkühlen zur Dimensionsstabilisierung und Oberflächenveredelung. Jeder Vorgang verläuft sequentiell und bestimmt direkt die Maßhaltigkeit, Oberflächenqualität und mechanischen Eigenschaften des fertigen warmgewalzten Stahls.
1. Rohstoffvorbereitung und Hochofenschmelze
Der erste Schritt bei der Herstellung von warmgewalztem Stahl ist die Vorbereitung und das Schmelzen des Rohmaterials. Zu den Hauptrohstoffen gehören Eisenerz, Koks und Kalkstein, ergänzt durch recycelten Stahlschrott, um die Ressourcennutzung zu verbessern und die Produktionskosten zu senken. Nach präziser Dosierung werden die Rohstoffe einem Hochofen zugeführt und bei hoher Temperatur zu geschmolzenem Eisen geschmolzen, wodurch reines und stabiles Ausgangsmaterial für nachfolgende Stahlherstellungsprozesse bereitgestellt wird.
2. Raffinierung und Zusammensetzungsanpassung von geschmolzenem Stahl
Geschmolzenes Eisen aus der Hochofenverhüttung wird zur intensiven Raffinierung und Reinigung in einen Konverter oder Elektrolichtbogenofen überführt. Sauerstoffblasverfahren und Hochtemperatur-Lichtbogenerwärmung entfernen schädliche Verunreinigungen wie Kohlenstoff, Schwefel und Phosphor aus geschmolzenem Stahl. Die chemische Zusammensetzung des geschmolzenen Stahls wird genau auf die Spezifikationen für Reinheit, Temperatur und Stahlsorte abgestimmt und bildet so die Grundlage für die Herstellung von warmgewalztem Qualitätsstahl.
3. Stranggießen
Qualifizierter geschmolzener Stahl fließt in eine Stranggießanlage. Beim Abkühlen und Erstarren entstehen standardisierte Stahlhalbzeuge. In der industriellen Produktion werden hauptsächlich drei Arten von Knüppeln verwendet: Vierkantknüppel, Brammenknüppel und Balkenrohlinge. Quadratische Knüppel werden hauptsächlich zur Herstellung von Bewehrungsstäben und verschiedenen Profilen verwendet; Brammenknüppel dienen als wichtiges Ausgangsmaterial für warmgewalzte Coils, warmgewalzte Platten und kaltgewalzte Substrate. Trägerrohlinge bieten eine hohe Kompatibilität für mehrere Stahlproduktionsrouten. Gussrohlinge behalten hohe Temperaturen bei, wodurch der Energieverbrauch für die anschließende Erwärmung effektiv gesenkt wird.
4. Wiedererwärmung, Entzunderung und Warmwalzen
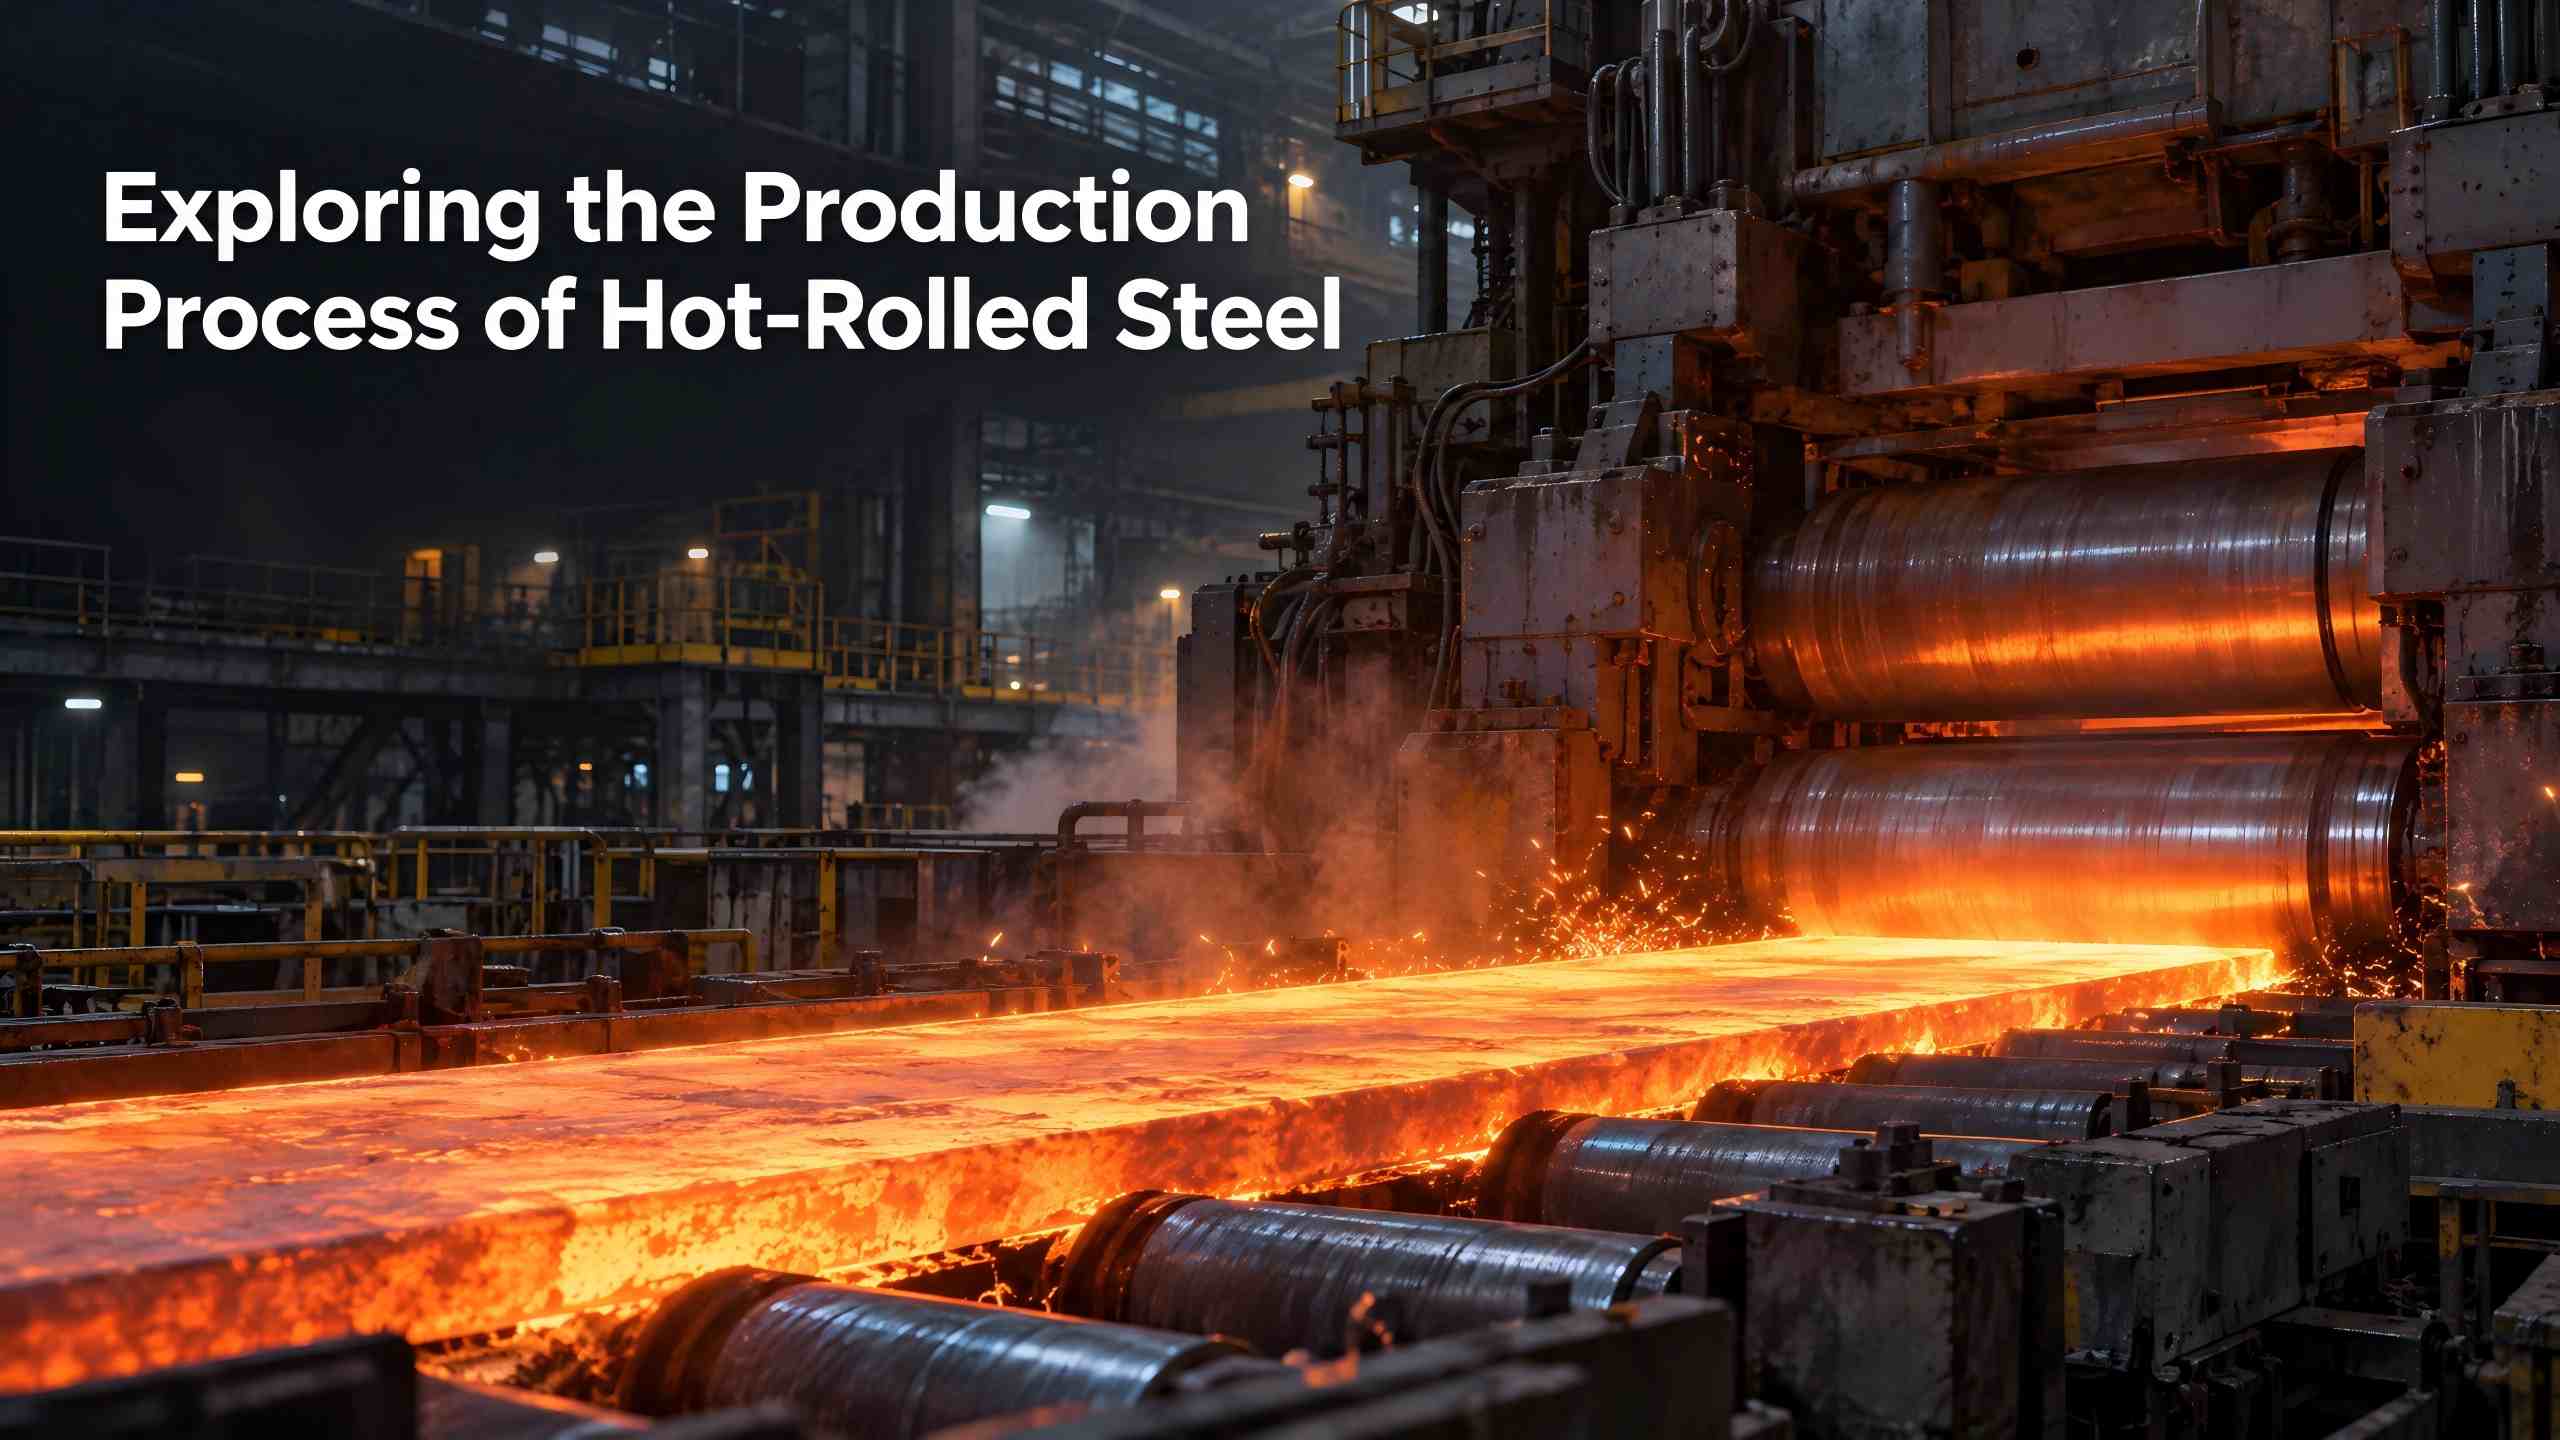
Vor dem formellen Walzen werden die Knüppel erneut auf 1100–1200 °C erhitzt, um eine ausreichende Erweichung und einen verringerten Rollwiderstand zu erreichen. Hochdruckwasser-Entzunderungsgeräte entfernen Oberflächenzunder gründlich, um Qualitätsmängel wie Abblättern, Kratzer und übermäßige Oberflächenrauheit beim Walzen zu verhindern.
Nach der Vorbehandlung durchlaufen die Knüppel nacheinander Vor- und Fertigwalzwerke. Das Schruppen führt zu einer erheblichen Dickenreduzierung, Breiteneinstellung und Formregulierung, um Zwischenbrammen mit gleichmäßiger Dicke zu erzeugen. Das Präzisionswalzen in mehreren Durchgängen in Fertigwalzwerken steuert die Dicke und das Blechprofil präzise und wandelt das Ausgangsmaterial in Standardstahlbänder, Stahlplatten und verschiedene Profile um. Spezielle Walzwerke sind auf verschiedene Knüppeltypen abgestimmt und ermöglichen die Massenproduktion einer vollständigen Palette warmgewalzter Produkte, einschließlich Platten, Profile und Walzdraht.
5. Lamellenkühlung zur Dimensionsstabilisierung
Hochtemperatur-Stahlbänder, die das Fertigwalzwerk verlassen, gelangen in das Lamellenkühlsystem, wo sie über gleichmäßige Wasservorhänge kontrolliert und schnell abgekühlt werden. Eine gut konzipierte Kühlung stabilisiert die innere metallografische Struktur des Stahls und baut Restwalzspannungen ab. Es sorgt für eine gleichbleibende Festigkeit, Zähigkeit und Ebenheit des warmgewalzten Stahls und verhindert Verformungen und Verzug des fertigen Produkts.
6. Oberflächenveredelung und Endproduktbehandlung
Abgekühlte Stahlbänder werden automatisch aufgewickelt, bevor sie in die Endbearbeitung eintreten. Durch Beizen werden Oberflächenreste entfernt, um die Oberflächenglätte zu verbessern. Das Auftragen von Öl nach dem Beizen bildet einen Rostschutzfilm, der Korrosion während der Lagerung und des Transports verhindert. Anschließendes Beschneiden, Nivellieren, zerstörungsfreie Tests und strenge Qualitätsprüfungen ergeben fertige warmgewalzte Coils mit stabiler Leistung und gutem Aussehen. Diese Coils können direkt verwendet werden oder als Substrate für weitere Tiefbearbeitungen wie Kaltwalzen, Verzinken und Vorlackieren dienen.
III. Hauptanwendungsszenarien von warmgewalztem Stahl
Im Bausektor nutzt warmgewalzter Stahl seine hohe Stabilität und Tragfähigkeit für primäre Strukturbauteile wie Stahlträger, Säulen und Dachstühle in Werkstätten, Hochhäusern und Brücken. Es wird auch für vorgefertigte Stahlrahmen und zusätzliche Stahlkomponenten vor Ort verwendet, um die Baueffizienz zu verbessern und die Projektkosten zu kontrollieren.
In der Maschinen- und Fertigungsindustrie wird es aufgrund seiner guten Schweißbarkeit und Formbarkeit häufig in Industrieausrüstungsteilen, Karosseriebauteilen für Kraftfahrzeuge, Metallregalen und Metallmöbeln eingesetzt. Für Schwerindustrie- und Bergbaubetriebe bietet warmgewalzter Stahl Schlagfestigkeit und Verschleißfestigkeit, die für die rauen Arbeitsbedingungen von Schwerlastmaschinen wie Baggern, Bulldozern und Bergbautransportgeräten geeignet sind, und stellt das Kernmaterial für die Herstellung schwerer Geräte dar.
Abschluss
Die Warmwalzstahlproduktion ist ein standardisiertes, hochpräzises metallurgisches Umformsystem. Ausgereifte und stabile Herstellungsprozesse verleihen Stahl hervorragende umfassende Eigenschaften für Infrastruktur, Fertigung, Schwerindustrie und andere Sektoren.Naturstahlhält sich konsequent an strenge Qualitätskontrollstandards. Unterstützt durch ein komplettes Prozesssystem beliefern wir Kunden aus der ganzen Welt mit stabilen, kostengünstigen Premium-Warmstahlprodukten.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie