Nachricht

Leitfaden zur Identifizierung von Oberflächenfehlern bei kaltgewalzten Coils: Von der Fehlerklassifizierung bis zur Abnahmebeurteilung

Kaltgewalzte NatureSteel-Coilswerden häufig in der Haushaltsgeräte-, Automobil- und Hardware-Stanzindustrie eingesetzt. Der wesentliche Unterschied zu warmgewalzten Coils liegt in der Blechoberfläche: Warmgewalzte Bänder weisen Zunder, raue Oberflächen und große Maßtoleranzen auf; Kaltgewalzte Bänder werden bei Raumtemperatur in mehreren Durchgängen gewalzt, was saubere, glatte Oberflächen und präzise Abmessungen liefert.


Oberflächenfehler stellen eine kritische Gefahr für kaltgewalzte Coils dar. Walzenspuren, Kratzer, gelbliche Flecken, Spulenblockaden und andere Mängel können in leichten Fällen zur Ablehnung von Stanzteilen und Farbkratern oder in schweren Fällen zur Ablehnung einer gesamten Charge führen. Manche Mängel bleiben bei der Lieferung verborgen und treten erst beim Stempeln zutage, was leicht zu Haftungsstreitigkeiten führen kann.


Dieses Dokument hilft Benutzern, Fehler zu identifizieren, entsprechende Produktionsprozesse zu verfolgen, die Qualität anhand von Standards zu beurteilen und vorbeugende Kontrollen von der Produktionslinie bis zur Seefrachtverpackung umzusetzen. Es dient als Referenz für Beschaffungspersonal, Qualitätsprüfer und relevante Ingenieure.


I. Warum die Oberflächenqualität direkt Ihre Stanzausbeute bestimmt


Die Oberflächenqualität ist nicht nur ein ästhetisches Anliegen; Seine Auswirkungen breiten sich über die gesamte Produktionskette aus.


Erster Schritt: Stempeln. Splitter (innere Einschlüsse, die an der Oberfläche freiliegen) dienen als Ausgangspunkt für Stempelrisse. Randmikrorisse breiten sich beim Tiefziehen zu Brüchen aus. Wellige Bleche mit schlechter Ebenheit verursachen eine instabile Positionierung innerhalb der Matrizen und führen dazu, dass die Teileabmessungen außerhalb der Toleranz liegen.


Zweiter Schritt: Beschichten und Galvanisieren. Rückstände von Öl verursachen Farbkrater und Elektrophorese-Nadellöcher. Rollspuren und Kratzer werden nach dem Galvanisieren zu sichtbaren Flecken vergrößert. Oxidische Tönungen (gelbliche Flecken) beeinträchtigen direkt die Haftung beim Emaillieren und Farbanstrich.


Dritte Stufe: After-Sales. Bei Komponenten, die für das Erscheinungsbild entscheidend sind, wie z. B. Haushaltsgeräteverkleidungen und Innenverkleidungen von Kraftfahrzeugen, führen Oberflächenfehler direkt zu Beanstandungen hinsichtlich des Erscheinungsbilds des Endprodukts. In dieser Phase reichen die Verluste über eine einzelne Plattencharge hinaus bis hin zu den Endproduktkosten und Lieferplänen.


Daher herrscht in der Branche ein Konsens vor: Stahlsorte und -dicke stellen die untere Leistungsgrenze für kaltgewalzte Coils dar, während die Oberflächenqualität die Obergrenze für Fertigprodukte festlegt. Die eindeutige Festlegung der Oberflächenqualitäten zum Zeitpunkt der Auftragserteilung ist weitaus kostengünstiger als nachträgliche Streitigkeiten.

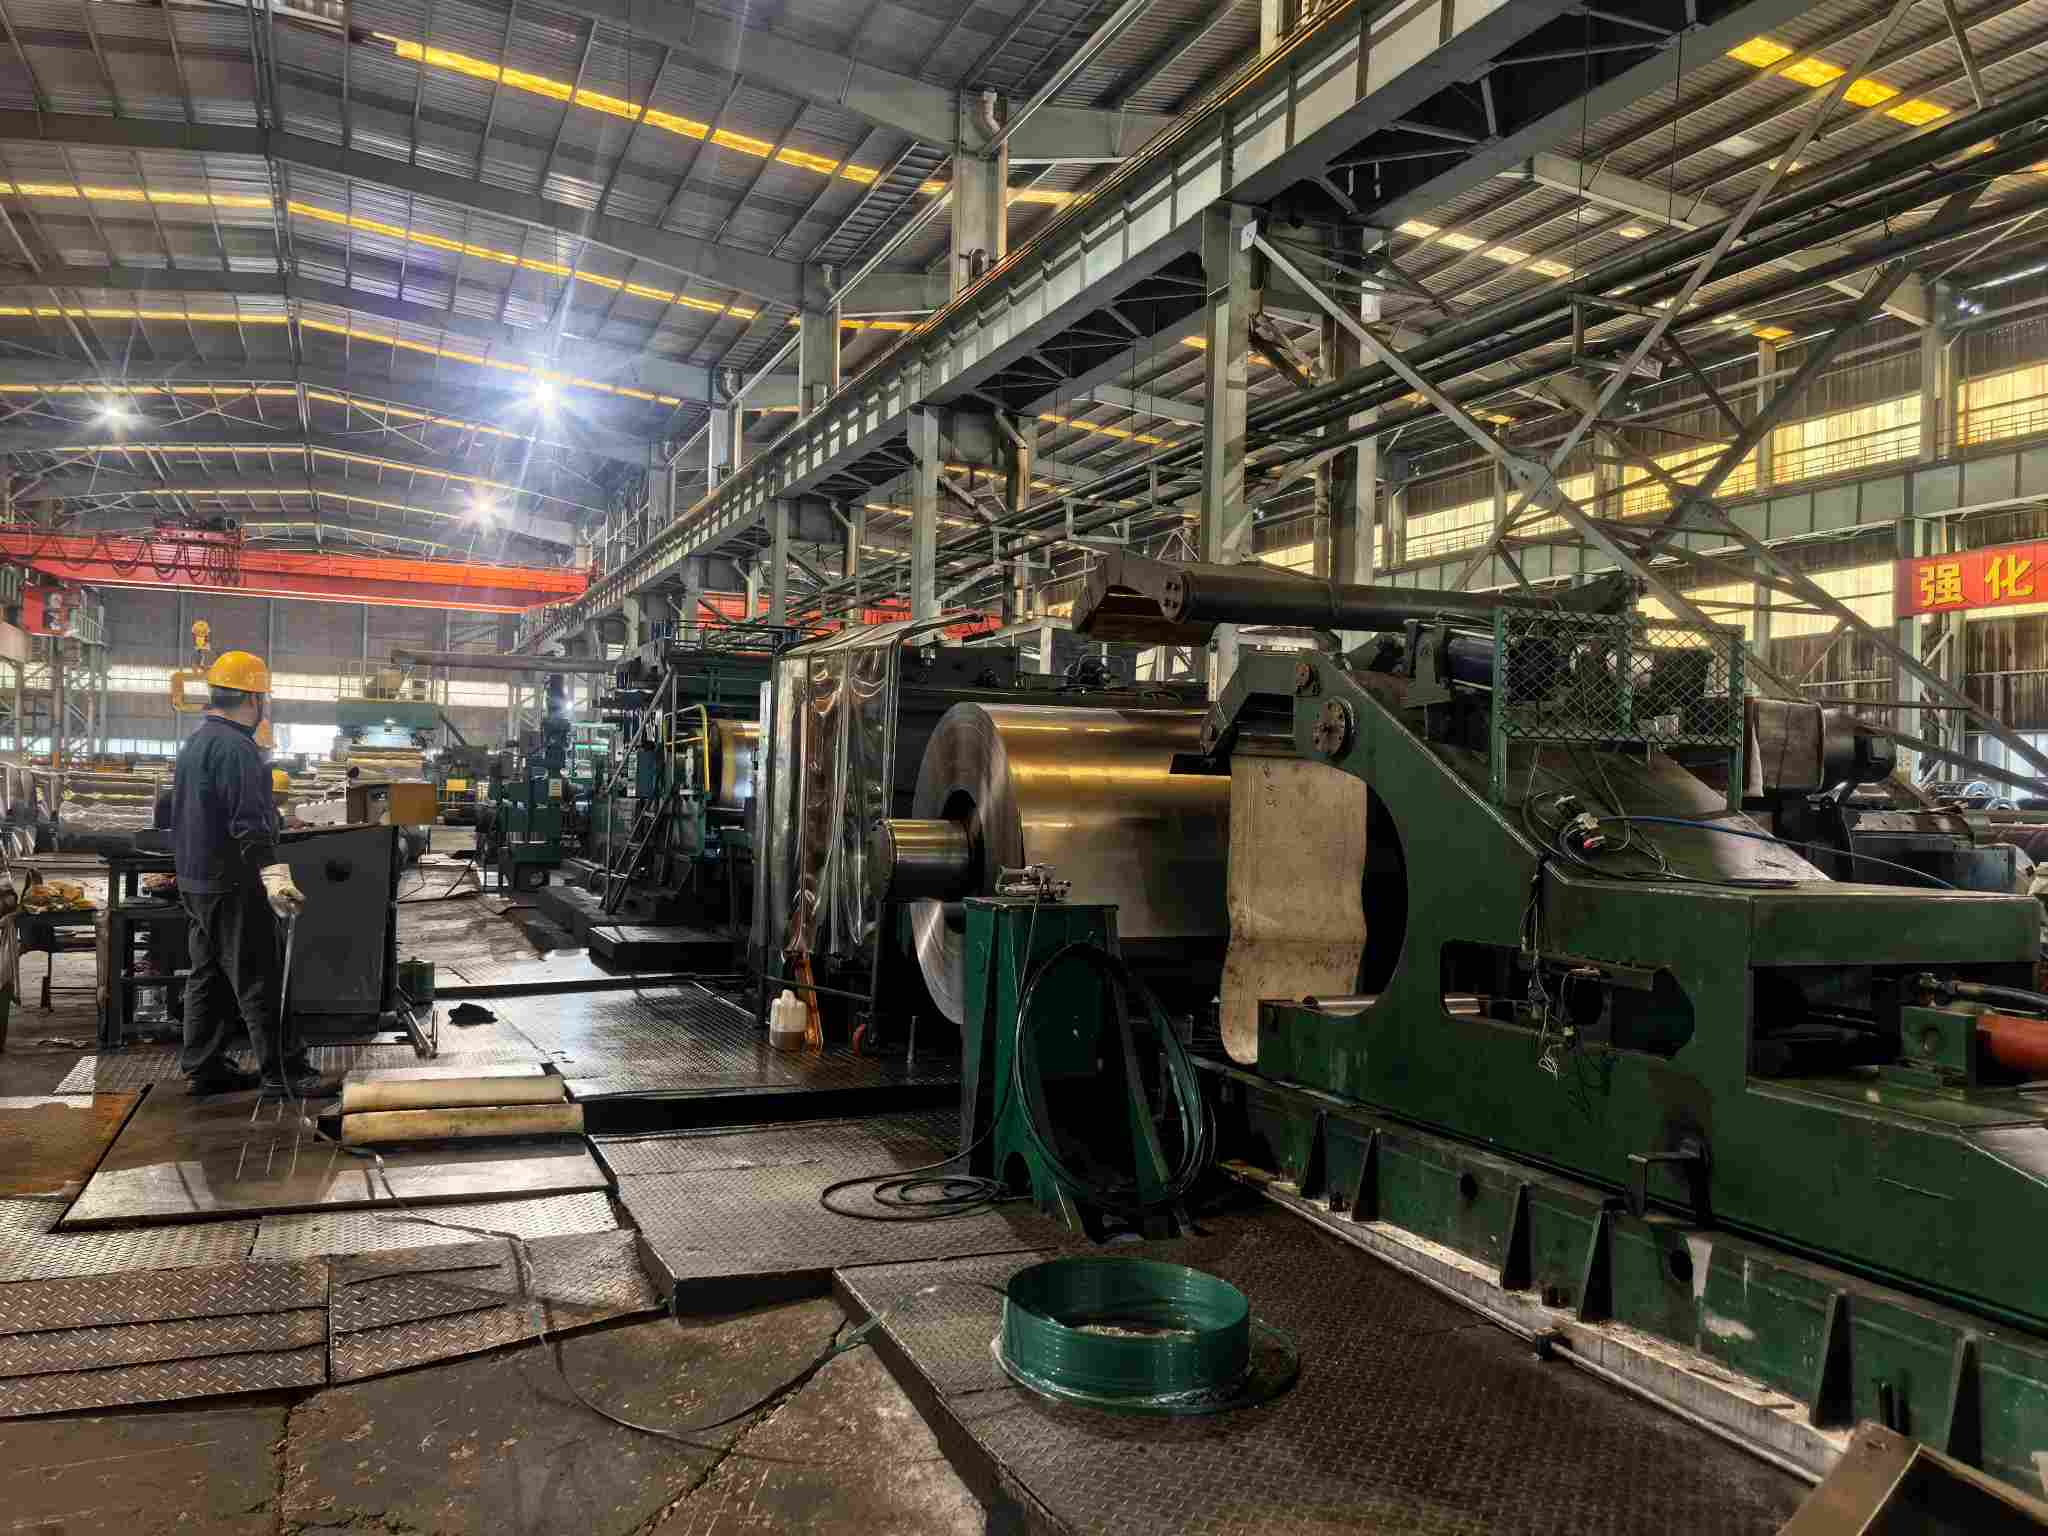
Cold rolling mill workshop

II. Gemeinsame Klassifizierung von Oberflächenfehlern für kaltgewalzte Coils


Mängel werden nach der Produktionsstufe gruppiert, in der sie entstehen: Mängel, die beim Walzprozess entstanden sind, Mängel, die bei Glüh- und Beizprozessen entstanden sind, und Mängel, die bei Lagerung und Transport entstanden sind. Diese Klassifizierung ermöglicht bei der Fehlerbeobachtung eine direkte Rückverfolgung auf verantwortliche Prozesse.


Jeder Fehler wird in einem einheitlichen Format beschrieben: Erscheinungsmerkmale → Ursachen → Nachgelagerte Auswirkungen → Referenz-Akzeptanzkriterien.


2.1 Im Walzprozess entstandene Mängel


Kantenrisse


  •  Aussehen: Kontinuierliche oder intermittierende Risse an den Kanten von Stahlblechen oder -bändern, die von geringfügigen gratartigen Merkmalen bis hin zu gezackten, klaffenden Brüchen in schweren Fällen reichen.
  •  Ursachen: Kantenmetall erfährt beim Walzen eine dreiachsige Spannung und überschreitet die Duktilitätsgrenzen des Materials. Zu den häufig auftretenden Faktoren gehören eingehende Kantenfehler, eingedrückter Kantenzunder, falsche Verteilung der Stichreduzierung und übermäßige Walzspannung.
  •  Auswirkungen: Risse breiten sich beim Schlitzen aus; Beim Stanzen entstehen Brüche an den Kanten, wodurch tiefgezogene Teile unmittelbar unbrauchbar werden.
  •  Urteil: Risse gelten laut Norm als betriebsschädigende Mängel und sind nicht zulässig. Kleinere Kantengrate können bedingt akzeptiert werden, wenn sie nach dem Schlitzen vollständig entfernt werden.


Welligkeit / Wölbung


  •  Aussehen: Unebene Blechoberflächen mit wellenförmigen Profilen oder Verwerfungen im Rand-/Mittelbereich unter Freizustandsbedingungen.
  •  Ursachen: Falsche Walzenballigkeitseinstellung, ungleichmäßige Walzentemperatur, die zu einer „thermischen Balligkeit“ führt, große eingehende Querdickenabweichung und schwankende Walzspannung.
  •  Auswirkungen: Abweichung bei der Zufuhr an automatisierten Stanzlinien. Wenn die Welligkeit auf plattenförmige Systemfehler zurückzuführen ist, führt die Eigenspannung auch nach dem Nivellieren zu einer Rückfederung.
  •  Urteil: Ebenheitstoleranzen sind in Normen explizit festgelegt. Kleinere Welligkeiten können durch Egalisieren behoben werden; Nicht konforme Teile, deren Welligkeit nach dem Nivellieren außerhalb der Toleranz bleibt, gelten als nicht konform.


Rollspuren


  •  Aussehen: Regelmäßige Vertiefungen auf der Blechoberfläche, deren Abstand dem Walzenumfang entspricht. Diese Funktion unterscheidet Rollspuren von Kratzern.
  •  Ursachen: Dellen auf Walzenoberflächen oder anhaftende Fremdstoffe (Zunderreste, Ölschlamm), die Druckabdrücke auf Blechoberflächen übertragen.
  •  Auswirkungen: Direkte optische Beeinträchtigungen bei Teilen in kosmetischer Qualität; Spannungskonzentration an Vertiefungen beim Prägen.
  •  Beurteilung: Vorbehaltlich vorgegebener Oberflächenqualitäten. Gemäß den nationalen Standards sind geringfügige Rollspuren für die Sorte FB zulässig. Bei Klasse FC muss die Seite mit der besseren Qualität frei von optisch offensichtlichen Mängeln sein. Deutliche periodische Rollspuren mit wahrnehmbarer Tiefe gelten als nicht konform für die Klasse FC/FD.


Kratzer


  •  Aussehen: Nichtperiodische, gerichtete lineare Narben mit spürbarem Widerstand bei Berührung mit der Hand.
  •  Ursachen: An Rollgängen, Führungsblechen oder Führungsrollen haftende harte Fremdstoffe; Durch instabile Wickelspannung verursachter Zwischenschichtschlupf.
  •  Auswirkungen: Kratzer, die eine bestimmte Tiefe überschreiten, werden zu Ausgangspunkten für Stempelrisse und führen zur Ablehnung optisch ansprechender Teile.
  •  Urteil: Die Kriterien stimmen mit denen für Rollmarken überein und werden gemäß den Oberflächenqualitätsklauseln umgesetzt. Branchenübliche Praxis: Kleinere Kratzer, deren Tiefe die Hälfte der Dickentoleranz nicht überschreitet, können vorbehaltlich vertraglicher Vereinbarungen ausgehandelt werden.


#### Dickenabweichung entlang des Streifens


  •  Aussehen: Mit bloßem Auge kaum sichtbar, manifestiert sich in einer uneinheitlichen Dicke an verschiedenen Stellen eines einzelnen Blattes.
  •  Ursachen: Verzögerte Reaktion der Systeme zur automatischen Messgerätesteuerung (AGC), eingehende Dickenschwankungen und Abweichungen bei den Walzkrafteinstellungen.
  •  Auswirkungen: Ungleichmäßige Wandstärke der Stanzteile; Dickenschwankungen beeinträchtigen die Vorschub- und Formstabilität automatisierter Produktionslinien.
  •  Beurteilung: Gemessen mit Dickenmessgeräten anhand standardmäßiger Dickentoleranztabellen. Hinweis: Toleranztabellen sind nach Nenndicke und -breite segmentiert, anstatt einen universellen Einzelwert zu verwenden.


Splitter


  •  Aussehen: Längliche silbrig-helle oder dunkle Streifen unterschiedlicher Länge, die meist an Spulenköpfen, Spulenschwänzen oder lokalen Zonen auftreten.
  •  Ursachen: Nichtmetallische Einschlüsse im Stahl (z. B. Aluminiumoxid) werden beim Walzen in die Länge gezogen und schließlich auf Oberflächen freigelegt.
  •  Auswirkungen: Hauptursache für Rissbildung beim Tiefziehen. Splitter sind weitaus gefährlicher als gewöhnliche Kratzer und stellen oberflächliche Manifestationen innerer Materialfehler dar.
  •  Urteil: Einschlüsse gelten normativ als schädliche Mängel und sind nicht zulässig. Lokale Splitter weisen im Allgemeinen auf metallurgische und Stranggussprobleme hin und gelten normalerweise als nicht konform.


 2.2 Fehler, die bei Glüh- und Beizprozessen auftreten


#### Gelbliche Verfärbung / Oxidtönung


  •  Aussehen: Lokale gelblich-braune Verfärbung auf den Blattoberflächen; In schweren Fällen kann es zu einem Farbunterschied in der gesamten Spule kommen.
  •  Ursachen: Karbonisierung des Restöls nach dem Glühen; unzureichende Taupunktkontrolle der Ofenschutzatmosphäre (Wasserstoff/Stickstoff-Wasserstoff-Gemische), was zu leichter Oxidation führt.
  •  Auswirkungen: Erhebliche Beeinträchtigung der Haftung beim Emaillieren, Farbanstrich und Lackieren; Farbunterschiede disqualifizieren Teile mit optischer Qualität direkt.
  •  Beurteilung: Für die Sorte FB ist eine geringfügige Oxidtönung zulässig. Klasse FC/FD stellt Anforderungen an Farbunterschied und Haftung; Das Auftreten führt zu einer Nichtkonformität. Ordnungsgemäß betriebene Blankglühöfen mit Wasserstoffschutz dürfen keine auffälligen gelblichen Flecken erzeugen.


Spulenblockierung


  •  Aussehen: Lokale Zwischenschichthaftung, die ein Abrollen verhindert; Auf den Blechoberflächen, an denen anhaftende Schichten auseinandergedrückt werden, bleiben abgerissene oder gummiartige Spuren zurück.
  •  Ursachen: Überhöhte Glühtemperatur, hohe Wickelspannung, örtlich konzentrierter Druck durch schlechte Plattenform; extrem glatte Oberflächen verstärken das Anhaften zusätzlich.
  •  Auswirkungen: Große zusammenhängende Oberflächenbereiche werden an Haftrisszonen beschädigt.
  •  Urteil: Adhäsionsrissschäden stellen einen auffälligen fehlerhaften Mangel dar. Dieses klassische Glühprozessproblem wird normalerweise auf falsche Glühparametereinstellungen zurückgeführt.


Überbeizgruben


  •  Aussehen: Matte Blattoberflächen, bedeckt mit dichten, feinen Vertiefungen und einem rauen Tastgefühl.
  •  Ursachen: Zu hohe Säurebadtemperatur, falsche Säurekonzentration oder längere Eintauchzeit in Beizabschnitten, was zu übermäßiger Korrosion des Eisensubstrats führt.
  •  Auswirkungen: Eine zu hohe Oberflächenrauheit beeinträchtigt die Haftung der Beschichtung; Reduzierung der Materialstärke in schweren Fällen.
  •  Urteil: Kleinere Gruben können für geringere Oberflächengrade ohne Beeinträchtigung der Formung zugelassen werden. Gruben sind für die Klasse FC/FD verboten.


Lüders-Linien / Keilrahmenbelastung


  •  Aussehen: Auf geprägten Bauteiloberflächen entstehen wellenförmige, bandartige Gleitspuren.
  •  Hinweis: Hierbei handelt es sich um eine Materialeigenschaft und nicht um einen Mangel. Stähle mit niedrigem Kohlenstoffgehalt wie DC01 und SPCC weisen ein Fließplateau auf und eine ungleichmäßige Verformung beim Stanzen erzeugt Lüders-Linien. Stahlwerke beseitigen Ausbeuteplateaus durch Dressieren mit geringer Reduktion.
  •  Kernpunkt: Die Wirksamkeit des Skin-Pass lässt mit der Lagerzeit nach. Die natürliche Alterung führt wieder zu Ertragsplateaus. Normen legen Garantiefristen fest: EN 10130 garantiert für DC05 keine Lüders-Leitungen innerhalb von sechs Monaten nach dem Skin-Pass; DC06/DC07 verfügen über unbegrenzte Garantien. GB/T 5213 unterscheidet Zeiträume nach Oberflächenqualität: etwa drei Monate für hochwertige Oberflächen (FC/FD) und etwa sechs Monate für allgemeine Qualitäten (genaue Werte finden Sie in den Originalnormen und Verträgen).
  •  Urteil: Lüders-Linien, die durch Überalterungslagerung entstehen, gelten grundsätzlich nicht als Qualitätsmangel. Käufer müssen bei der Auftragserteilung die Lagerfristen und die „First-In-First-Out“-Inventurpraktiken angeben.


Ölrückstände


  •  Aussehen: Ungleichmäßige Ölfilme auf den Blechoberflächen, die sich als Streifen oder Ölansammlungsflecken zeigen.
  •  Ursachen: Unzureichende Leistung der elektrolytischen Entfettungsabschnitte oder unkontrollierter Ölauftrag nach dem Dressieren.
  •  Auswirkungen: Farbkrater und Elektrophorese-Nadellöcher; Ein übermäßiger Ölfilm beeinträchtigt die Schweißleistung.
  •  Urteil: In den Normen werden normalerweise ölhaltige Produkte spezifiziert, deren Ölfilme durch alkalische Reinigung entfernbar sind. Eine Nichtkonformität liegt vor, wenn ungleichmäßiges Restöl zu Ausfällen im nachgeschalteten Prozess führt.


2.3 Bei Lagerung und Transport entstandene Mängel (Hohe Haftungsstreitzone)


Wasserfleckenrost


  •  Aussehen: Hellgelbe bis dunkelbraune Rostflecken, die meist von Blechoberflächen oder -kanten ausgehen; häufig bei Seefrachtgütern zu beobachten.
  •  Ursachen: Kondensierte Feuchtigkeit durch Behälterschwitzen aufgrund von Temperatur-Feuchtigkeitsunterschieden, Meersalznebel; blanke Spulen ohne rostfreie Verpackung oder beschädigte Verpackung.
  •  Auswirkungen: Blasenbildung im Lack über verrosteten Stellen; In schweren Fällen kann es zu einem Full-Coil-Downgrade kommen.
  •  Urteil: Einer der umstrittensten Mängel. Die Haftung wird durch drei Faktoren bestimmt: ① Rostfarbe: frischer Rost erscheint leuchtend gelb/orangerot; Alter Rost verfärbt sich dunkelbraun oder sogar schwarz. ② Verpackungsintegrität: Zustand von Rostschutzpapier, Kunststofffolien und Kantenschutz. ③ Zeitleiste: Vergleich zwischen Produktions-/Ölanwendungsdaten und Ankunftsdaten mit standardmäßigen Rostschutz-Gültigkeitsfristen (nationale Standards legen eine sechsmonatige Rostfreiheitsgültigkeit ab Herstellung für mit Öl gelieferte Spulen unter normalen Lager- und Transportbedingungen fest). Kommt es bei intakter Verpackung innerhalb der Rostschutzgültigkeit zu Korrosion, liegt die Haftung beim Lieferanten. Bei beschädigter Verpackung oder abgelaufener Lagerung liegt die Haftung beim Käufer.


Umgang mit Dellen


  •  Aussehen: Lokale Eindrücke oder Druckstellen, die sich hauptsächlich auf die äußeren Spulenwicklungen und die Kontaktpunkte des Hebezeugs konzentrieren.
  •  Ursachen: Unsachgemäßes Heben, Stauchung beim Stapeln und unzureichende Sicherung beim Transport.
  •  Urteil: Lokale Dellen in der Außenhülle können bedingt akzeptiert werden, nachdem die betroffenen Hüllen ohne funktionelle Beeinträchtigung entfernt wurden. Weit verbreitete Dellen führen dazu, dass die Spulen nicht den Anforderungen entsprechen.


Teleskopisch/lose Spule


  •  Aussehen: Falsch ausgerichtete Spulenendflächen, die ein teleskopartiges Stufenprofil bilden; lose Bindebänder.
  •  Ursachen: Fehlausrichtung beim Aufwickeln, falsche Spannung und Entspannung des Bandes während des Transports.
  •  Auswirkungen: Verkratzen des Blechs und Abweichung beim Einzug beim Abwickeln; Gefahren für die Lagersicherheit.
  •  Urteil: Falsch ausgerichtete Endflächen außerhalb der Toleranzgrenzen stellen eine Nichtkonformität dar. Lose Gurte müssen in Lagerhallen nachgespannt werden.


2.4 Kurzreferenz-Fehlertabelle


Defekt Verantwortungsvoller Prozess Typische Ursachen Zugelassen für die FB-Klasse Zugelassen für FC/FD-Klasse
Kantenrisse Rollendes / eingehendes Material Übermäßige Kantenspannung Nicht erlaubt Nicht erlaubt
Welligkeit Rollen Falsche Walzenkrone/-spannung Nicht zulässig, wenn außerhalb der Toleranz Nicht zulässig, wenn außerhalb der Toleranz
Rollspuren Rollen Beschädigung der Walzenoberfläche / Fremdkörper Minderjährige erlaubt Nicht erlaubt
Kratzer Rollen / Schlitzen Fremdkörper auf Rollenbahnen Minderjährige erlaubt Nicht erlaubt
Dickenabweichung entlang des Streifens Rollen AGC-Regelabweichung Nicht zulässig, wenn außerhalb der Toleranz Nicht zulässig, wenn außerhalb der Toleranz
Splitter Stahlerzeugung / Strangguss Einschlüsse Nicht erlaubt Nicht erlaubt
Gelbliche Verfärbung Glühen Restöl / schlechte Atmosphäre Minderjährige erlaubt Nicht erlaubt
Spulenblockierung Glühen Falsche Temperatur/Spannung Nicht erlaubt Nicht erlaubt
Überbeizgruben Beizen Außer Kontrolle geratenes Beizen Minderjährige erlaubt Nicht erlaubt
Lüders-Linien Materielles Eigentum Ertragsplateau / Alterung Kein Mangel, vorbehaltlich der Lagerfristbeschränkungen Kein Mangel, mit kürzerer zulässiger Lagerfrist
Ölrückstände Entfetten / Dressieren Unzureichende Entfettung Nicht erlaubt Nicht erlaubt
Wasserfleckenrost Lagerung und Transport Feuchtigkeit / beschädigte Verpackung Nicht zulässig (Ausnahmen bei abgelaufener Rostschutzgültigkeit)

Nicht erlaubt


III. Inspektion vor Ort: Praktische Testmethoden und 10-Minuten-Abnahmecheckliste


3.1 Vier Vor-Ort-Inspektionstechniken


Sichtprüfung des Seitenlichts. Die kritischste Technik zur Oberflächenprüfung. Rollen Sie die Blätter Meter für Meter unter flachem Seitenlicht innerhalb von 45 Grad ab. Welligkeit, Rollspuren und leichte Kratzer treten bei Seitenlicht deutlich hervor, während viele Mängel bei direkter Frontbeleuchtung unsichtbar bleiben – ein häufiger toter Winkel für Empfangsparteien. Vorrangig den 50-Millimeter-Randbereich behandeln, wo es häufig zu Kantenrissen und Graten kommt.


Taktile Beurteilung. Gleiten Sie mit den Fingernägeln über Oberflächenstrukturen: Rollspuren erzeugen periodischen Widerstand; Kratzer erzeugen einen kontinuierlichen Widerstand. Splitter weisen haptische Eigenschaften auf, die gewöhnlichen Kratzern ähneln; Die Identifizierung erfordert die Kombination der Position (hauptsächlich an Spulenköpfen/-schwänzen) und die anschließende Stanzleistung.


Instrumentenmessung. Verwenden Sie tragbare Dickenmessgeräte, um die Dicke am Spulenkopf, in der Spulenmitte und am Spulenende zu messen und Dickenschwankungen zu prüfen. Verwenden Sie zur Messung des Verzugs Lineale und Fühlerlehren. Wo verfügbar, messen Sie die Ra-Rauheitswerte mit Rauheitsmessgeräten (die Rauheit stellt einen zentralen Indikator für die Oberflächengüte dar, wobei die Prüfverfahren in den Normen festgelegt sind). Die Probenahmestellen für Dickenmessgeräte müssen die gesamte Bandbreite und nicht nur die Mittelzone abdecken.


Verpackungs- und Markeninspektion. Überprüfen Sie beim Öffnen des Behälters zunächst die Unversehrtheit der Rostschutzverpackung und die Lesbarkeit der Versandmarkierungen (Rollennummer, Stahlsorte, Abmessungen, Oberflächengüte, Gewicht, Produktionsdatum). Vermuten Sie bei Verpackungsschäden transportbedingte Oberflächenmängel.


3.2 10-Minuten-Abnahmecheckliste für empfangende Parteien


1. Verpackung prüfen: Rostschutzpapier/-folien, Kantenschutz, Bindebänder und Stahlummantelung auf Unversehrtheit prüfen; Suchen Sie nach Spuren von Wassereinwirkung.

2. Markierungen überprüfen: Bestätigen Sie, dass die Coilnummer, die Stahlsorte, die Abmessungen, die Oberflächengüte und das Produktionsdatum mit den Bestellungen und den Werkstestzertifikaten (MTC) übereinstimmen.

3. Flächendeckende Seitenlichtinspektion: Untersuchen Sie Blechoberflächen Meter für Meter unter 45-Grad-Seitenlicht, wobei der Schwerpunkt auf 50-mm-Randzonen liegt.

4. Zufällige taktile Probenahme: Ziehen Sie die Fingernägel über drei zufällige Stellen, um Rollspuren, Kratzer und Splitter zu unterscheiden.

5. Stichprobenprüfung der Dicke: Nehmen Sie Messungen am Spulenkopf, in der Mitte der Spule und am Spulenende vor und zeichnen Sie Dickenschwankungen entlang der Bandlänge auf.

6. Verzugsmessung: Messen Sie den Verzug im freien Zustand an einem ein Meter langen Blechsegment.

7. Dokumentation und Probenahme: Fotografieren Sie fehlerhafte Bereiche mit Maßstabsreferenzen und bewahren Sie 300-Millimeter-fehlerhafte Probensegmente als Nachweis für die Haftungsbeurteilung auf.

8. Noten-Querverweis: Vergleichen Sie Beobachtungen mit oberflächlichen Notenklauseln in Kapitel IV und ziehen Sie Schlussfolgerungen: Akzeptieren / bedingte Akzeptanz / Ablehnung.


IV. NatureSteels Quellkontrollmaßnahmen gegen Oberflächenfehler


In den vorherigen Abschnitten wird die Fehleridentifizierung für die Behandlung nach dem Auftreten behandelt. In diesem Kapitel werden vorbeugende Kontrollen im Werk beschrieben. Oberflächenfehler sind im Wesentlichen prozessbedingte Probleme. Die Fehlererkennung obliegt den nachgeschalteten Anwendern, während die Fehlervermeidung den Produktionslinien obliegt.


Beizbereich: Fünfstufiges Beizen plus elektrolytische Entfettung. Voraussetzung für saubere Kaltwalzoberflächen ist die vollständige Zunderentfernung. Übermäßiges Beizen erzeugt Löcher; Unterbeizen der Blätter mit eingedrückter Schuppenschicht. Durch die elektrolytische Entfettung wird das Risiko von Restölen, die direkt mit gelblichen Flecken und Farbkratern verbunden sind, gemindert.


Walzbereich: Sixto-Reversierwalzwerk mit digitalen Steuerungssystemen. Die Plattenformregelung mit geschlossenem Regelkreis und die präzise Zuordnung der Durchgangsreduzierung bilden Kernkontrollen für Welligkeit, Kantenrisse und Längsdickenabweichung. Die numerischen Steuerungssysteme von Siemens und ABB liefern Dickentoleranzen von bis zu ±0,03 mm und erfüllen die besondere Präzisionsklasse gemäß EN10131. Die minimale Walzdicke erreicht 0,15 mm. Vor der Übertragung des Aufdrucks auf die Blätter werden die Rollenoberflächen regelmäßigen Inspektionen unterzogen, um Schäden an der Rollenoberfläche und Fremdkörper zu erkennen. Rollenmarkierungen sind Defekte, die durch Rolleninspektionsroutinen leicht beseitigt werden können.


Glühabschnitt: Helles Wasserstoffglühen. Wasserstoffreiche Schutzatmosphären verhindern Oberflächenoxidation und Gelbverfärbung und beseitigen Oxidverfärbungen an der Quelle. Glühtemperaturen und Wickelspannungen werden nach Coilgewicht und Plattenform segmentiert, um ein Blockieren des Coils zu vermeiden.


Skin-Pass-Abschnitt: Kontrollierte Dehnung im Bereich von 0,5 % bis 1,5 %. Beim Dressierwalzen in diesem Bereich werden Fließplateaus vermieden und die Blechform verbessert. Eine unzureichende Skin-Pass-Dehnung unterdrückt die Lüders-Linien nicht. Eine übermäßige Dehnung verschlechtert die Plattenform und verringert die Oberflächenrauheit. Das Ausbalancieren dieser Parameter stellt eine zentrale Anforderung des Skin-Pass-Prozesses dar.


Bereich Veredelung und Verpackung: Gratfreies Schneiden und seefrachtgerechte Verpackung. Schlitzvorgänge steuern die Grathöhe, um ein Verkratzen der Schnittkante zu verhindern. Die fertigen Spulen werden mit flüchtigen VCI-Korrosionsschutzfolien umwickelt, mit Kantenschutz versehen, mit Stahlbändern gesichert und feuchtigkeitsbeständig für den Seetransport mit hohem Salzgehalt und hoher Luftfeuchtigkeit behandelt. Die meisten Streitigkeiten bei der Ankunft im Hafen wegen Wasserfleckenrost können durch eine robuste Verpackung vermieden werden.


Inspektionsbereich: Dreistufige Inspektionstore. Eingangskontrolle warmgewalzter Coils; In-Prozess-Inspektion nach dem Beizen, Glühen und Dressieren; Inspektion vor dem Versand, bei der Oberflächenprobenentnahme und Dimensionsmessung kombiniert werden. Probensegmente und Testaufzeichnungen werden für jede Charge aufbewahrt und den Lieferungen liegen Mühlentestzertifikate (MTC) bei. Jeder Qualitätsvorfall kann auf bestimmte Prozesse und Produktionszeitfenster zurückgeführt werden und liefert so belastbare Beweise für die Haftungsbeurteilung.


Kurz gesagt: Oberflächenfehler werden nicht „durch Inspektion aufgedeckt“. Sie werden entweder „hergestellt“ oder „verhindert“. Die Inspektion validiert die Prozessleistung und fungiert nicht als letztes Sicherheitsnetz.

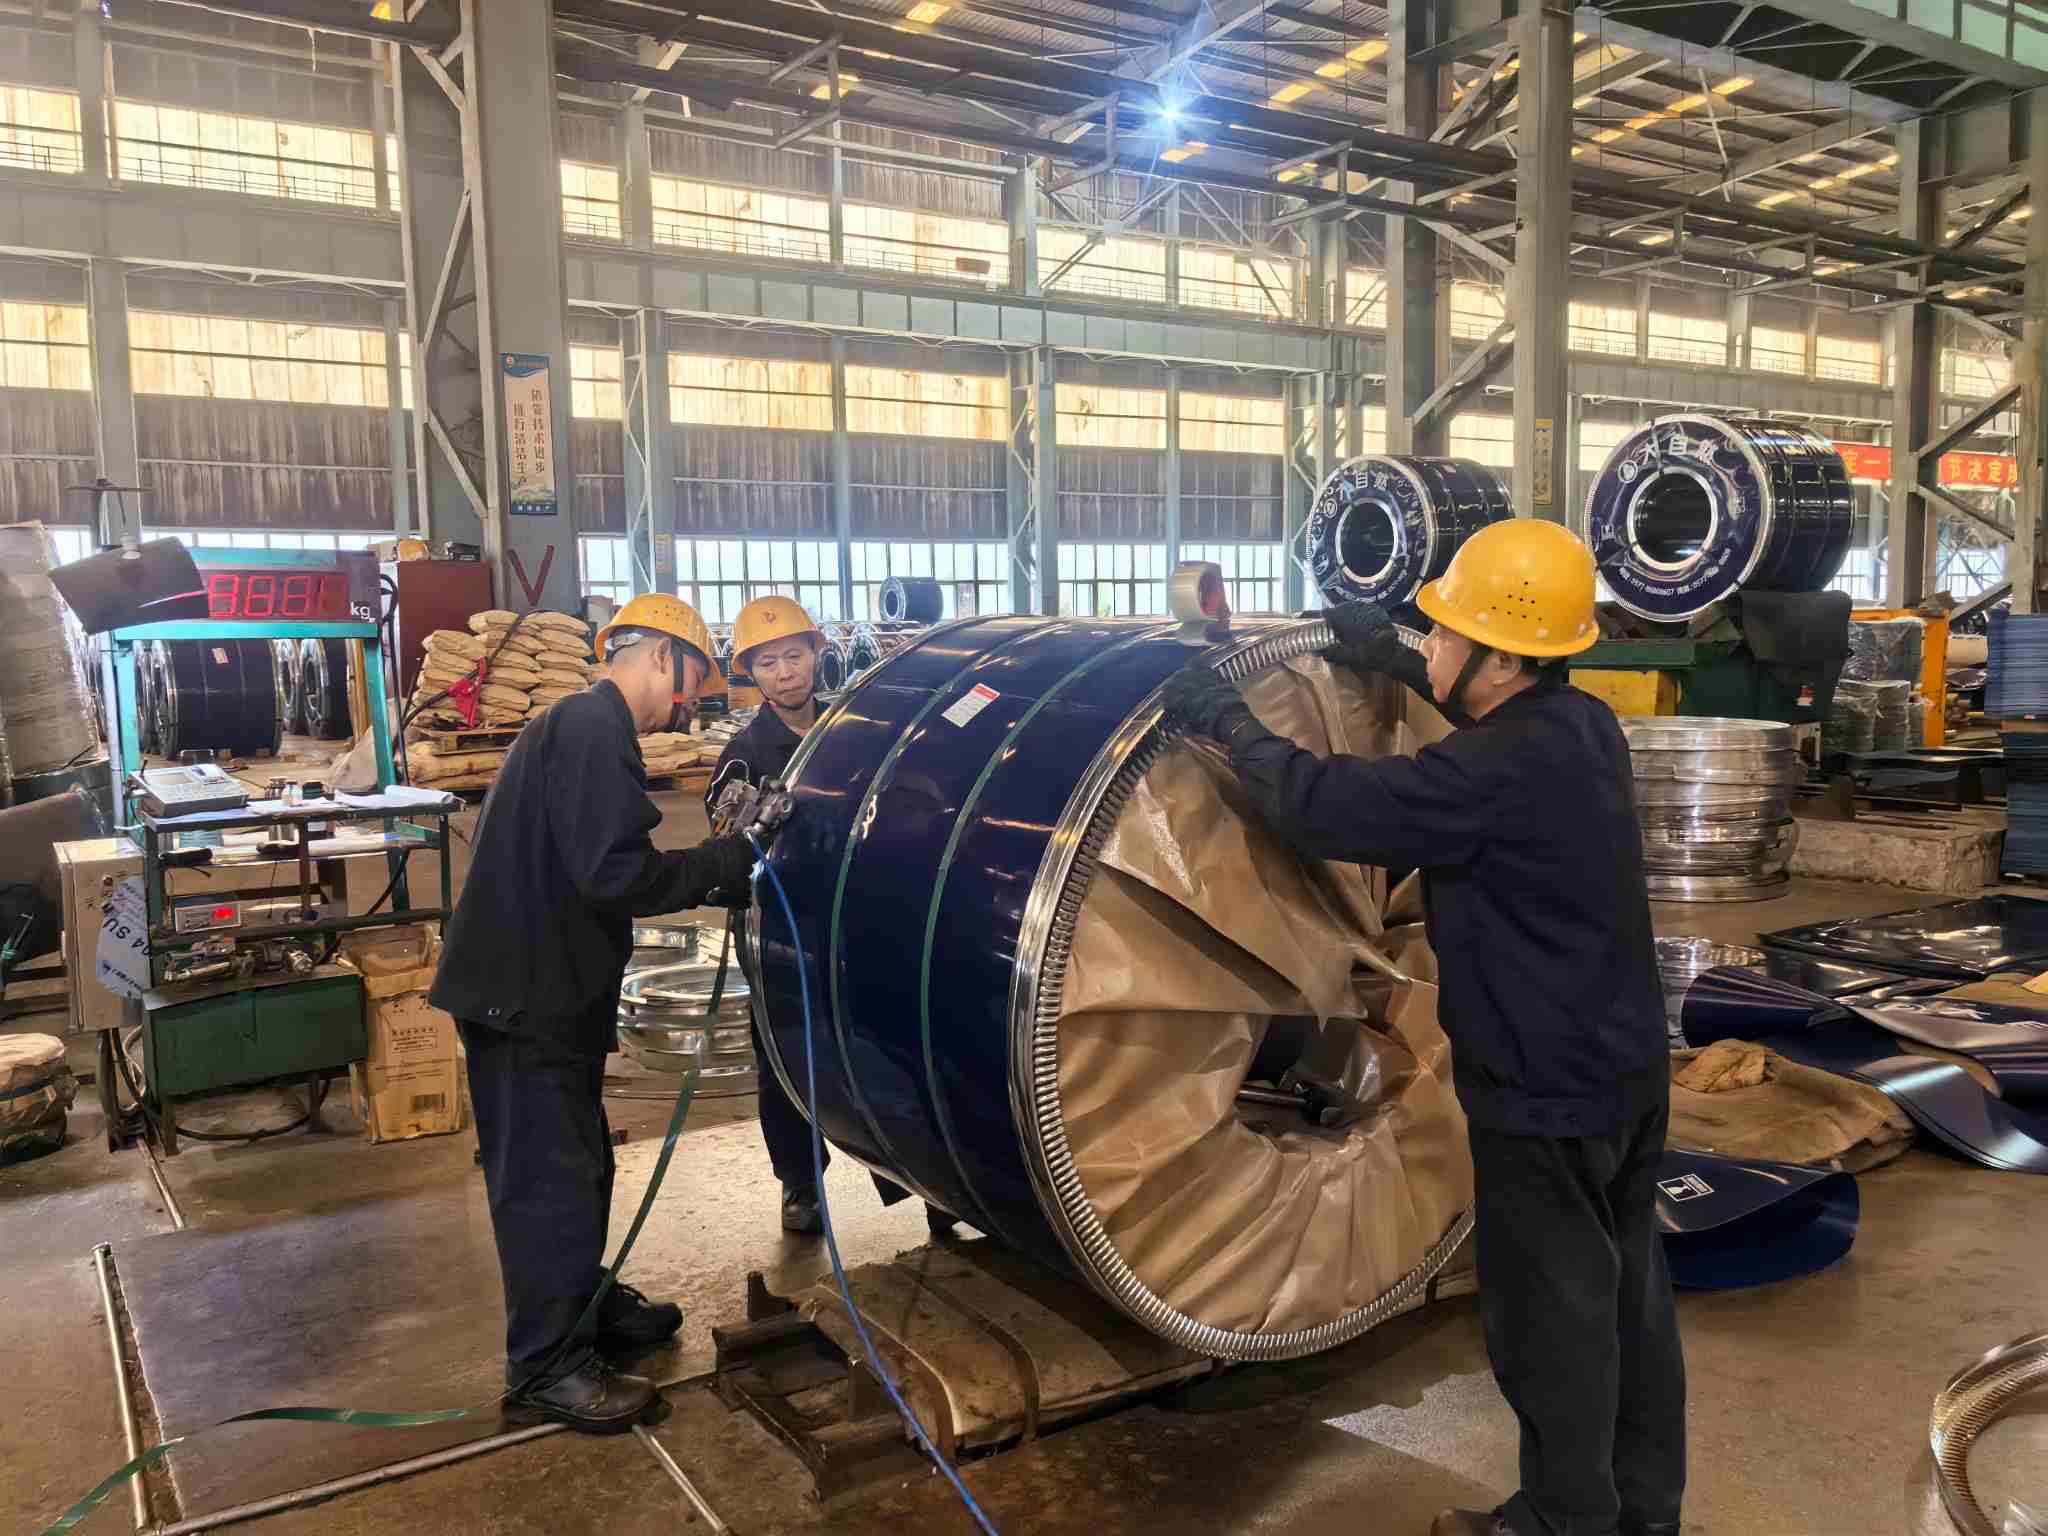
NatureSteel Coil Packing Process

Abschluss


Die Identifizierung von Oberflächenfehlern bei kaltgewalzten Coils beruht auf einer Kombination aus Prozesswissen, Standards und Praxiserfahrung. In diesem Dokument werden mehrere Fehlerarten, Abnahmechecklisten und Haftungsbewertungsrahmen als Referenz bei Inspektionen zusammengestellt. NatureSteel verfügt über umfangreiches Know-how im Kaltwalzen und führt prozessübergreifende Kontrollen der Oberflächenqualität durch. Die VCI-Rostschutzverpackung stabilisiert den Spulenzustand während des gesamten Seetransports. Für Spezifikationen zu Stahlsorten (z. B. DC01, SPCC), Beratung zu Oberflächenqualitäten oder Angebotsanfragen wenden Sie sich bitte anKontaktieren Sie uns.


Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren